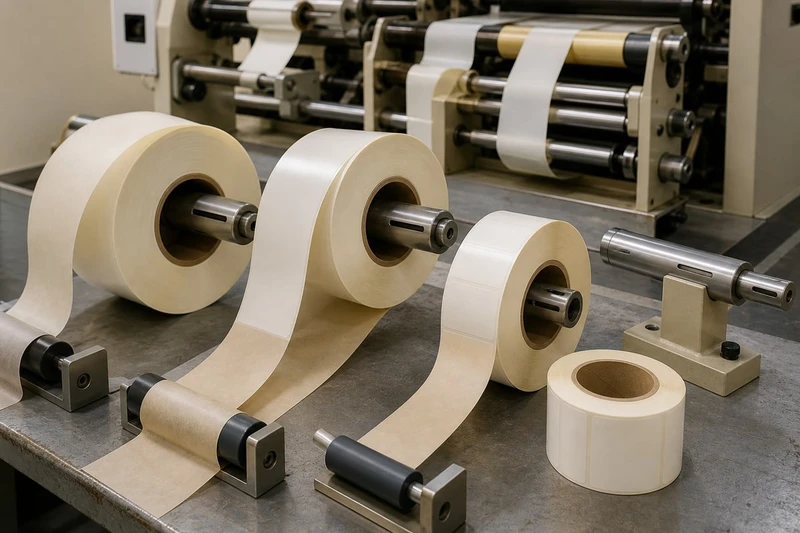
De juiste label roll unwind direction (afrolrichting van de etikettenrol) is essentieel wanneer etiketten machinaal worden aangebracht. Een rol kan technisch gezien dezelfde etiketten bevatten, maar alsnog onbruikbaar zijn als de etiketten aan de verkeerde zijde, in de verkeerde richting of met een te grote roldiameter worden geleverd.
Voor een correcte bestelling moet u minimaal vastleggen: handmatige of machinale applicatie, afrolrichting, kernmaat, maximale buitendiameter, etiketoriëntatie, tussenruimte, maximale lasnaden per rol en verpakking. Vraag bij een etiketteermachine altijd om de roltekening of de specificaties uit de handleiding; nummering van afrolrichtingen verschilt namelijk per leverancier.
Bevestig handmatige of machinale applicatie
De eerste keuze is eenvoudig, maar bepaalt bijna alle verdere rolspecificaties: worden de etiketten met de hand aangebracht of door een etiketteermachine?
Handmatig etiketten plakken
Bij handmatige applicatie zijn de eisen meestal minder strikt. De gebruiker trekt een etiket van de drager en plakt het direct op de verpakking, pot, fles, doos of verzendverpakking. De afrolrichting is dan vooral een kwestie van gebruiksgemak.
Let bij handmatige rollen vooral op:
- een comfortabele rolbreedte voor de gebruiker;
- een kern die op een eenvoudige dispenser past;
- een roldiameter die niet te zwaar of onhandig wordt;
- etiketten die makkelijk loskomen van de drager;
- een logische leesrichting wanneer de rol op een dispenser staat.
Een grote rol bevat meer etiketten en beperkt wisselmomenten, maar is niet altijd handig op een werktafel. Voor kleine series of variërende producten kan een compactere rol praktischer zijn.
Etiketten voor een machine
Voor machinale applicatie is de specificatie veel nauwkeuriger. De etiketteermachine voert de drager door geleiderollen, detecteert de tussenruimte of een gedrukt merkteken en pelt elk etiket op het juiste moment af. Een verkeerde afrolrichting kan ertoe leiden dat:
- het etiket ondersteboven wordt aangebracht;
- de voor- en achterzijde van de verpakking verkeerd worden gelabeld;
- de machine het etiket niet kan afpellen;
- de drager onjuist door de machine loopt;
- de sensor de etiketten niet betrouwbaar detecteert;
- de rol fysiek niet op de afrolas past.
Geef daarom niet alleen door dat een rol “voor een etiketteermachine” bedoeld is. Vermeld ook merk en model van de machine, de zijde waarop de rol wordt gemonteerd, de looprichting van de baan en of het product staand, liggend of roterend wordt gelabeld.
Bepaal de afrolrichting van de etikettenrol
De afrolrichting beschrijft hoe etiketten op de drager liggen wanneer de rol wordt afgerold. Dit bepaalt welk deel van het etiket als eerste bij de afpelplaat van de machine aankomt en hoe de opdruk op het product terechtkomt.
In de praktijk wordt de afrolrichting vaak aangeduid met een nummer, bijvoorbeeld richting 1 tot en met 8. Dat lijkt duidelijk, maar deze nummers zijn niet universeel. Een “richting 4” bij de ene drukker of machineleverancier kan anders worden weergegeven door een andere partij.
Gebruik daarom nooit alleen een cijfer zonder visuele bevestiging.
Wat moet u precies aangeven?
Een bruikbare specificatie bevat altijd drie onderdelen:
- De positie van de bedrukte zijde
Meestal ligt de bedrukte zijde aan de buitenkant van de rol, maar dit moet expliciet worden genoemd als uw applicatie dit vereist.
- De richting waarin de rol afrolt
Geef aan of de etiketten bovenlangs, onderlangs, linksom of rechtsom van de rol naar de machine lopen.
- De oriëntatie van het etiket in de looprichting
Benoem welke rand als eerste de afpelplaat passeert: bovenkant, onderkant, linkerzijde of rechterzijde van het ontwerp.
Een tekening is betrouwbaarder dan alleen tekst. Zet het ontwerp in de tekening rechtop en geef met een pijl aan in welke richting de drager loopt. Markeer vervolgens welke zijde van het etiket vooraan komt.
Voorbeeld van een duidelijke instructie
Stel dat een vooretiket op een ronde fles komt. De fles draait langs een afpelplaat en het etiket moet vanaf de linkerzijde van het ontwerp als eerste contact maken met de fles.
Een duidelijke instructie is dan bijvoorbeeld:
- bedrukte zijde buiten;
- rol afrollen vanaf de onderzijde;
- drager loopt naar rechts richting afpelplaat;
- linkerzijde van het etiket komt als eerste vrij;
- etiket staat leesbaar wanneer het op de fles is aangebracht.
Voeg waar mogelijk een foto van de bestaande rol toe, inclusief zicht op de zijkant en de afrolrichting. Dat helpt vooral wanneer u een bestaande etikettenvoorraad opnieuw wilt bestellen.
Waarom de afrolrichting per toepassing verschilt
De juiste label roll unwind direction hangt niet alleen af van het etiket zelf, maar ook van de manier waarop het product door de machine beweegt.
| Toepassing | Waar de afrolrichting van afhangt | Extra aandachtspunt |
|---|---|---|
| Vooretiket op een fles | Draairichting van de fles en positie van de afpelplaat | Etiket moet recht beginnen om scheef plakken te voorkomen |
| Rondometiket op pot of blik | Productrotatie en gewenste overlap of naadpositie | Controleer lengte en eventuele witte rand |
| Etiket op een doos | Transportbandrichting en plaats van de applicator | Boven-, zij- of onderzijde van de doos |
| Sluitzegel op een verpakking | Richting waarin doos of zak door de machine gaat | Symmetrie kan de richting minder kritisch maken |
| Etiket op een pouch | Aanvoer van de pouch en beschikbare vlakke zone | Let op kreukels en positionering rondom seals |
Bij vierkante etiketten zonder leesbare tekst lijkt de richting soms minder belangrijk. Toch kan deze nog steeds bepalend zijn voor de afpelprestatie, de positie van een transparant venster, een laklaag of een geïntegreerde perforatie.
Geef kernmaat en maximale roldiameter op
De kernmaat is de binnendiameter van de kartonnen of kunststof huls waarop de etikettenrol wordt gewikkeld. De maximale roldiameter is de buitendiameter van de volledige, gevulde rol. Beide maten moeten passen bij uw dispenser of etiketteermachine.
Een rol met de juiste afrolrichting is dus nog steeds onbruikbaar als de kern te klein is voor de as of als de volle rol tegen een beschermkap, frame of remmechanisme loopt.
Veelvoorkomende kernmaten
Kernmaten worden doorgaans in millimeters opgegeven. Veelgebruikte maten zijn onder andere:
- 25 mm: vaak voor compacte handrollen en kleine dispensers;
- 40 mm: regelmatig gebruikt voor handmatige toepassingen en bepaalde tafelmodellen;
- 76 mm: een veelvoorkomende maat bij industriële etiketteermachines.
Dit zijn geen vaste standaarden voor iedere machine. Controleer altijd de diameter van de afrolas of raadpleeg de documentatie van de machine. Let ook op de tolerantie: een kern die in theorie past, kan in de praktijk te strak of te los zitten.
Maximale buitendiameter: meer dan alleen capaciteit
De buitendiameter bepaalt hoeveel etiketten op één rol passen, maar meer etiketten per rol is niet automatisch de beste keuze.
Een grotere rol:
- vermindert het aantal rolwissels;
- kan efficiënter zijn bij lange productieruns;
- is zwaarder om te hanteren;
- heeft meer ruimte nodig in de machine;
- kan bij sommige systemen meer trekkracht of remkracht vragen.
Een kleinere rol:
- past eerder in een compacte machine;
- is makkelijker met de hand te wisselen;
- kan geschikter zijn voor korte runs of verschillende SKU’s;
- leidt vaker tot productiestops voor een rolwissel.
Vraag niet alleen naar “rollen van 1.000 etiketten”. Het aantal etiketten per rol is afhankelijk van etiketformaat, materiaal, dikte van het rugpapier, kernmaat en maximale roldiameter. Twee rollen met hetzelfde aantal etiketten kunnen een verschillende buitendiameter hebben.
Meet de beschikbare ruimte correct
Bij een bestaande machine kunt u de volgende punten controleren:
- diameter van de afrolas;
- maximale toegestane roldiameter;
- maximale rolbreedte;
- beschikbare vrije ruimte rond de rol;
- richting waarin de rol moet afrollen;
- eventuele flenzen, conussen of adapters;
- maximale rolgewicht volgens de machine-instructies.
Meet de diameter van de rol inclusief het materiaal, niet alleen de breedte van het etiket. Controleer ook of de rol in een afgesloten behuizing moet passen; die behuizing is vaak beperkter dan de open ruimte eromheen.
Bepaal etiketafstand en oriëntatie op de drager
De etiketafstand, ook wel gap, tussenruimte of pitch genoemd, is de onbedrukte ruimte tussen twee opeenvolgende etiketten op de drager. Voor veel machines is deze afstand nodig om te herkennen waar één etiket stopt en het volgende begint.
Bij een standaard gap-sensor detecteert de machine het verschil tussen het etiket en de drager. Bij transparante etiketten of transparante dragers is die detectie soms lastiger. Dan kan een speciale sensor, een zwart merkteken op de achterzijde of een andere machine-instelling nodig zijn.
Welke gegevens horen bij de etiketafstand?
Vermeld in de rolopgave:
- etiketbreedte en -hoogte;
- afstand tussen de etiketten;
- herhalingslengte, ook wel pitch;
- eventuele hoekafrondingen, uitsparingen of speciale vormen;
- type drager;
- positie van een eventueel zwart registratiemerk.
De pitch is de totale afstand van het begin van één etiket tot het begin van het volgende etiket. Bij een etiket van 80 mm in looprichting met 3 mm tussenruimte is de pitch 83 mm.
Kies geen willekeurige kleine tussenruimte
Een zeer kleine tussenruimte kan materiaal besparen, maar is niet altijd praktisch. Te weinig ruimte kan leiden tot onbetrouwbare detectie of problemen bij het stansen en afpellen. Een grotere afstand gebruikt meer drager en maakt de rol langer of dikker bij hetzelfde aantal etiketten.
De optimale afstand wordt bepaald door het etiketmateriaal, de vorm, het stansproces en de sensor van de applicator. Bij een bestaande machine is de aanbevolen gap uit de machinehandleiding leidend.
Oriëntatie: liggend of staand op de baan
Etiketten kunnen naast elkaar of achter elkaar op de drager worden geplaatst. Welke positie geschikt is, hangt af van de machine en van het moment waarop het etiket wordt afgepeld.
Denk hierbij aan:
- looprichting: welke zijde van het ontwerp komt als eerste bij de afpelplaat?
- baanbreedte: past het etiket binnen de toegestane materiaalbreedte?
- afpelhoek: sommige vormen laten zich beter vanaf een bepaalde rand afpellen;
- productvorm: een lang etiket voor een fles kan anders moeten worden aangevoerd dan een klein etiket voor een deksel;
- leesrichting: tekst, barcode, houdbaarheidsvlak en logo moeten na applicatie correct staan.
Bij langwerpige etiketten kan het verschil tussen korte zijde voor en lange zijde voor groot zijn. De ene richting vraagt een smallere rol maar een grotere diameter; de andere vraagt juist een bredere rol. Bovendien kan de afpelprestatie veranderen, vooral bij dunne, grote of bijzonder gevormde etiketten.
Voor toepassingen met bedrukte verpakkingen, productstickers of sluitzegels kunt u etiketten op rol laten maken op basis van de rolmaat en applicatiemethode die uw proces vraagt.
Controleer lasnaden, aantal etiketten per rol en dozen
Een lasnaad of splice is de verbinding tussen twee stukken drager of materiaal in één rol. Bij het produceren van etikettenrollen kunnen lasnaden voorkomen. Voor handmatige toepassingen is dat vaak minder kritisch, maar voor geautomatiseerde lijnen kan een lasnaad een onderbreking, afvalmoment of foutmelding veroorzaken.
Leg het maximaal aantal lasnaden vast
Bespreek vooraf:
- of lasnaden zijn toegestaan;
- het maximale aantal lasnaden per rol;
- hoe een lasnaad wordt gemarkeerd;
- of etiketten rond de lasnaad bruikbaar zijn;
- of de machine bij een lasnaad moet stoppen of de rol moet worden gewisseld.
Een praktische afspraak kan bijvoorbeeld zijn dat een lasnaad duidelijk gemarkeerd moet zijn en dat etiketten in het lasgebied niet voor productlabeling worden gebruikt. De exacte werkwijze moet passen bij uw productieproces en machine.
Aantal etiketten per rol
Kies het aantal etiketten per rol op basis van de productierun en de beschikbare roldiameter. Denk niet alleen aan het theoretische aantal, maar ook aan het werkproces:
- Hoeveel producten worden gemiddeld achter elkaar gelabeld?
- Hoe lang mag een rolwissel duren?
- Kan een operator de rol veilig en snel vervangen?
- Wilt u een rol precies op een productiebatch laten aansluiten?
- Hoeveel varianten worden op dezelfde lijn verwerkt?
Voor een serie van 5.000 producten kan een rol van 5.000 etiketten logisch lijken. In werkelijkheid is een kleine overage vaak wenselijk voor instelling, uitval en controle. Hoeveel reserve u nodig heeft, hangt af van uw interne proces; leg dit apart vast van het aantal etiketten per rol.
Verpakking en kartonconfiguratie
Ook de doosverpakking verdient aandacht. Rollen kunnen tijdens transport vervormen als ze onvoldoende worden ondersteund of los in een te ruime doos liggen. Geef daarom aan:
- aantal rollen per doos;
- maximaal gewenst doosgewicht;
- gewenste identificatie per rol;
- artikelnummer, variant of batchaanduiding op het etiket;
- of verschillende ontwerpen strikt gescheiden verpakt moeten worden;
- of rollen rechtop, liggend of met tussenlagen verpakt moeten zijn.
Voor teams met veel SKU’s is een duidelijke rol- en dooslabeling belangrijk. Zo voorkomt u dat bijvoorbeeld een achteretiket, seizoensvariant of verkeerde afrolrichting aan de productielijn terechtkomt.
Valideer de definitieve rolspecificatie
De veiligste manier om fouten te voorkomen is een volledige, schriftelijke rolspecificatie met een visuele bevestiging van de afrolrichting. Controleer deze vóór productie, niet pas wanneer de rollen bij de machine staan.
Checklist voor uw bestelling
Gebruik onderstaande lijst als basis voor een interne briefing of offerteaanvraag:
| Onderdeel | Wat u vastlegt |
|---|---|
| Toepassing | Handmatig, dispenser of merk/model etiketteermachine |
| Product | Fles, pot, doos, pouch, deksel of andere verpakking |
| Etiketformaat | Breedte × hoogte in mm |
| Vorm | Rechthoekig, rond, ovaal, contourvorm of andere uitvoering |
| Materiaal | Etiketmateriaal, lijmtype en drager indien bekend |
| Bedrukte zijde | Binnen of buiten van de rol |
| Afrolrichting | Tekening met looprichting en eerste afpelrand |
| Etiketoriëntatie | Leesrichting van het ontwerp op de baan |
| Kernmaat | Binnendiameter van de kern in mm |
| Maximale roldiameter | Toegestane buitendiameter in mm |
| Rolbreedte | Totale baanbreedte inclusief drager |
| Etiketafstand | Gap in mm en pitch in mm |
| Aantal per rol | Gewenst of maximaal aantal etiketten per rol |
| Lasnaden | Wel/niet toegestaan en maximum per rol |
| Verpakking | Rollen per doos, markering en scheiding per variant |
Test eerst bij een nieuwe combinatie
Een proefrol of kleine eerste productie is verstandig wanneer u een nieuw materiaal, etiketformaat, machine of verpakkingsvorm inzet. Dit geldt extra voor:
- transparante etiketten;
- zeer kleine etiketten;
- grote etiketten met een dun materiaal;
- etiketten met scherpe hoeken of complexe contouren;
- toepassingen op gebogen, koude, vochtige of flexibele verpakkingen;
- hoge applicatiesnelheden;
- etiketten met variabele data, barcodes of sensormerken.
Test onder omstandigheden die lijken op de echte productie. Een etiket dat bij lage snelheid goed loopt, kan bij hogere snelheid anders reageren. Controleer niet alleen of het etiket wordt aangebracht, maar ook de rechte positionering, kleefkracht, barcodeleesbaarheid en detectie van de gap.
Veelgemaakte fouten bij etikettenrollen
De meeste problemen zijn te voorkomen met een paar gerichte controles:
- Alleen een afrolrichtingsnummer doorgeven
Voorkom dit met een tekening of foto met pijlen.
- Kernmaat wel noemen, maximale diameter niet
Een passende kern betekent niet dat de volle rol in de machine past.
- Etiketformaat verwarren met baanbreedte
De drager en eventuele zijmarges tellen mee voor de daadwerkelijke rolbreedte.
- Geen rekening houden met de afpelrand
De zijde die als eerste loskomt, beïnvloedt de applicatie.
- Een bestaande rol namaken zonder alle maten te controleren
Een oude rol kan een andere materiaalopbouw, gap of kern hebben dan verwacht.
- Transparante etiketten behandelen als papieren etiketten
Controleer vooraf of de machine de tussenruimte betrouwbaar kan detecteren.
- Doosverpakking pas achteraf bepalen
Dit kan onnodig zware dozen, verwisselingen of transportschade veroorzaken.
Veelgestelde vragen over afrolrichting en kernmaat
Wat is de beste afrolrichting voor een etikettenrol?
Er bestaat geen universeel beste afrolrichting. De juiste richting is de richting die aansluit op de aanvoer en afpelplaat van uw handdispenser of etiketteermachine, terwijl het ontwerp rechtop op het product komt. Gebruik altijd een technische tekening als bevestiging.
Kan ik etikettenrollen andersom in de machine plaatsen?
Dat kan alleen als de machineconstructie dit toelaat én de etiketten daarna nog correct worden afgepeld en aangebracht. In veel systemen veroorzaakt omkeren een verkeerde looprichting, verkeerde etiketoriëntatie of problemen met de sensor. Zie het niet als een betrouwbare oplossing voor een fout geleverde rol.
Welke kernmaat heb ik nodig?
Meet de afrolas van uw dispenser of machine of raadpleeg de handleiding. Veelvoorkomende kernmaten zijn 25, 40 en 76 mm, maar de vereiste maat verschilt per systeem. Controleer ook of adapters worden gebruikt.
Hoeveel etiketten passen er op één rol?
Dat hangt af van het etiketformaat, de gap, materiaal- en dragerdikte, kernmaat en maximaal toegestane roldiameter. Geef daarom eerst de technische limieten van uw machine door en laat het aantal per rol daarop afstemmen.
Waarom zijn de etiketten op de rol goed, maar plakt de machine ze scheef?
Mogelijke oorzaken zijn een verkeerde afrolrichting, een ongeschikte eerste afpelrand, onjuiste sensorinstelling, onvoldoende productgeleiding, materiaalspanning of een etiket dat niet past bij de kromming van de verpakking. Controleer eerst de roltekening en test vervolgens de machine-instellingen.
Een complete rolspecificatie voorkomt meestal kostbare fouten vóór de productielijn. Verzamel de machinegegevens, maak een eenvoudige tekening van de gewenste looprichting en controleer de checklist per etiketvariant voordat u de bestelling definitief maakt.
